
Виды пластика для 3D-принтера: PLA, ABS, PETG, нейлон
Материал для печати влияет на результат не меньше, чем сам принтер. Одна и та же модель напечатает и хрупкий макет, и деталь, которая годами работает под нагрузкой, всё зависит от катушки с нитью. Поэтому перед первой печатью стоит разобраться, чем пластики отличаются друг от друга.
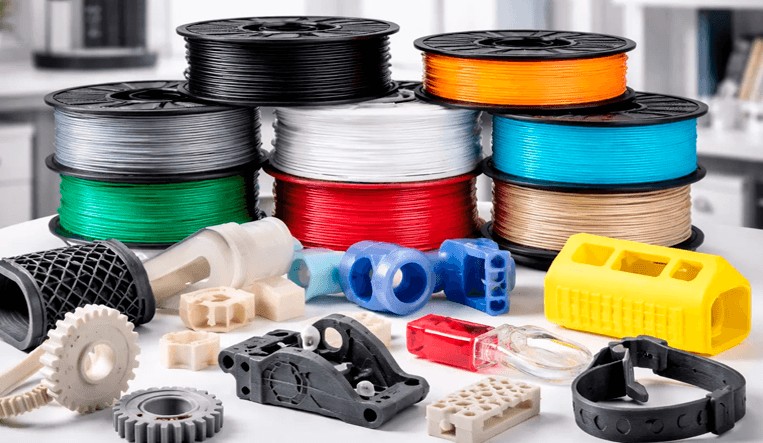
Выбирая расходники, учтите: виды пластика для 3D-принтера заметно различаются по четырём свойствам: прочности, стойкости к нагреву, удобству печати и цене. Для настольных принтеров, работающих по технологии послойного наплавления, чаще всего берут PLA, ABS, PETG и нейлон.
PLA: простой старт
PLA делают из растительного сырья, например из кукурузного крахмала. Он плавится при невысокой температуре, мало деформируется при остывании и не требует закрытой камеры. Детали получаются аккуратными, с чёткими гранями. Слабое место в тепле: уже при нагреве около 60 °C (в зависимости от марки) изделие может потерять форму, так что оставлять его в машине на солнце не стоит. Подходит для макетов, учебных моделей, органайзеров и подставок.
ABS: для нагрузки и тепла
ABS ударопрочнее PLA и теплостойче его: под нагрузкой он размягчается примерно при 80 °C. Из него печатают корпуса, крепления и технические детали. Но материал капризный: при остывании он заметно усаживается, края изделия отходят от стола, а при печати заметен запах. Лучше печатать в закрытом принтере и в проветриваемом помещении.
PETG: компромисс между PLA и ABS
PETG занимает промежуточное положение между PLA и ABS по прочности и простоте печати. Он лучше PLA переносит удары, а усадка у него заметно меньше, чем у ABS. Нагрев выдерживает лучше PLA, но хуже ABS. Из него делают ёмкости, защитные кожухи и другие функциональные детали. Среди недостатков: на изделии могут оставаться тонкие нити пластика, и настройки приходится подбирать.
Нейлон и другие материалы
Нейлон, или полиамид, нужен там, где деталь трётся и изгибается: шестерни, втулки, петли. Он прочный и износостойкий, но впитывает влагу из воздуха, поэтому катушку хранят в сухом месте, а перед печатью подсушивают. Печатать им сложнее, чем PLA, и требуется принтер, который нагревает сопло обычно до 250 °C и выше.
Есть и узкие решения. Из TPU печатают гибкие изделия, например прокладки и чехлы. Композиты с добавлением углеродного волокна дают жёсткие и лёгкие детали, но быстро изнашивают обычное латунное сопло, и тогда нужно сопло из закалённой стали.
На что смотреть в характеристиках
Деталь печатается слоями, поэтому на разрыв между слоями она слабее, чем вдоль них, и модель стоит ориентировать на столе с учётом нагрузки. Толщина стенок и заполнение существенно влияют на прочность, но хрупкость и теплостойкость задаёт материал.
В характеристиках обычно указывают температуру, при которой материал начинает размягчаться под нагрузкой, например температуру теплового отклонения. Это сравнительный показатель, а не предел эксплуатации, так что запас лучше взять.
Как сопоставить материал и задачу
- для макетов и первых экспериментов подойдёт PLA;
- для корпусов и деталей, которые нагреваются, берут ABS;
- для универсальных функциональных изделий выбирают PETG;
- для трущихся и нагруженных узлов нужен нейлон;
- для гибких деталей используют TPU.
Перед покупкой катушки проверьте диаметр нити и допустимую температуру сопла в характеристиках принтера, иначе материал просто не получится напечатать. Для начала достаточно одного универсального пластика, а остальные можно добавлять по мере появления новых задач.
